惠州电子制造企业如何规范排针排母的焊接工艺标准
在惠州这片电子制造业的热土上,排针与排母作为PCB板级互联的基础元件,其焊接质量直接决定了终端产品的可靠性。无论是消费电子中的USB连接器、Type-C连接器,还是高清传输领域的HDMI连接器,内部板卡间的信号传递几乎都离不开这对“黄金搭档”。然而,许多中小型工厂在工艺管控上仍停留在“老师傅凭手感”的阶段,焊接不良率居高不下,这已成为制约产品升级的隐形瓶颈。
波峰焊与手工焊的工艺分水岭
排针排母的焊接方式主要分为波峰焊和手工烙铁焊。对于通孔式(DIP)排针,波峰焊仍是效率首选,但惠州不少企业面临一个共性难题:助焊剂残留导致的电化学迁移。尤其是在潮湿环境下,残留物会引发排针之间的绝缘电阻下降,甚至短路。若选用免洗型助焊剂,必须严格控制预热温度在90~110℃区间,使溶剂充分挥发,否则过高的预热温度会破坏助焊剂活性,导致透锡不足。
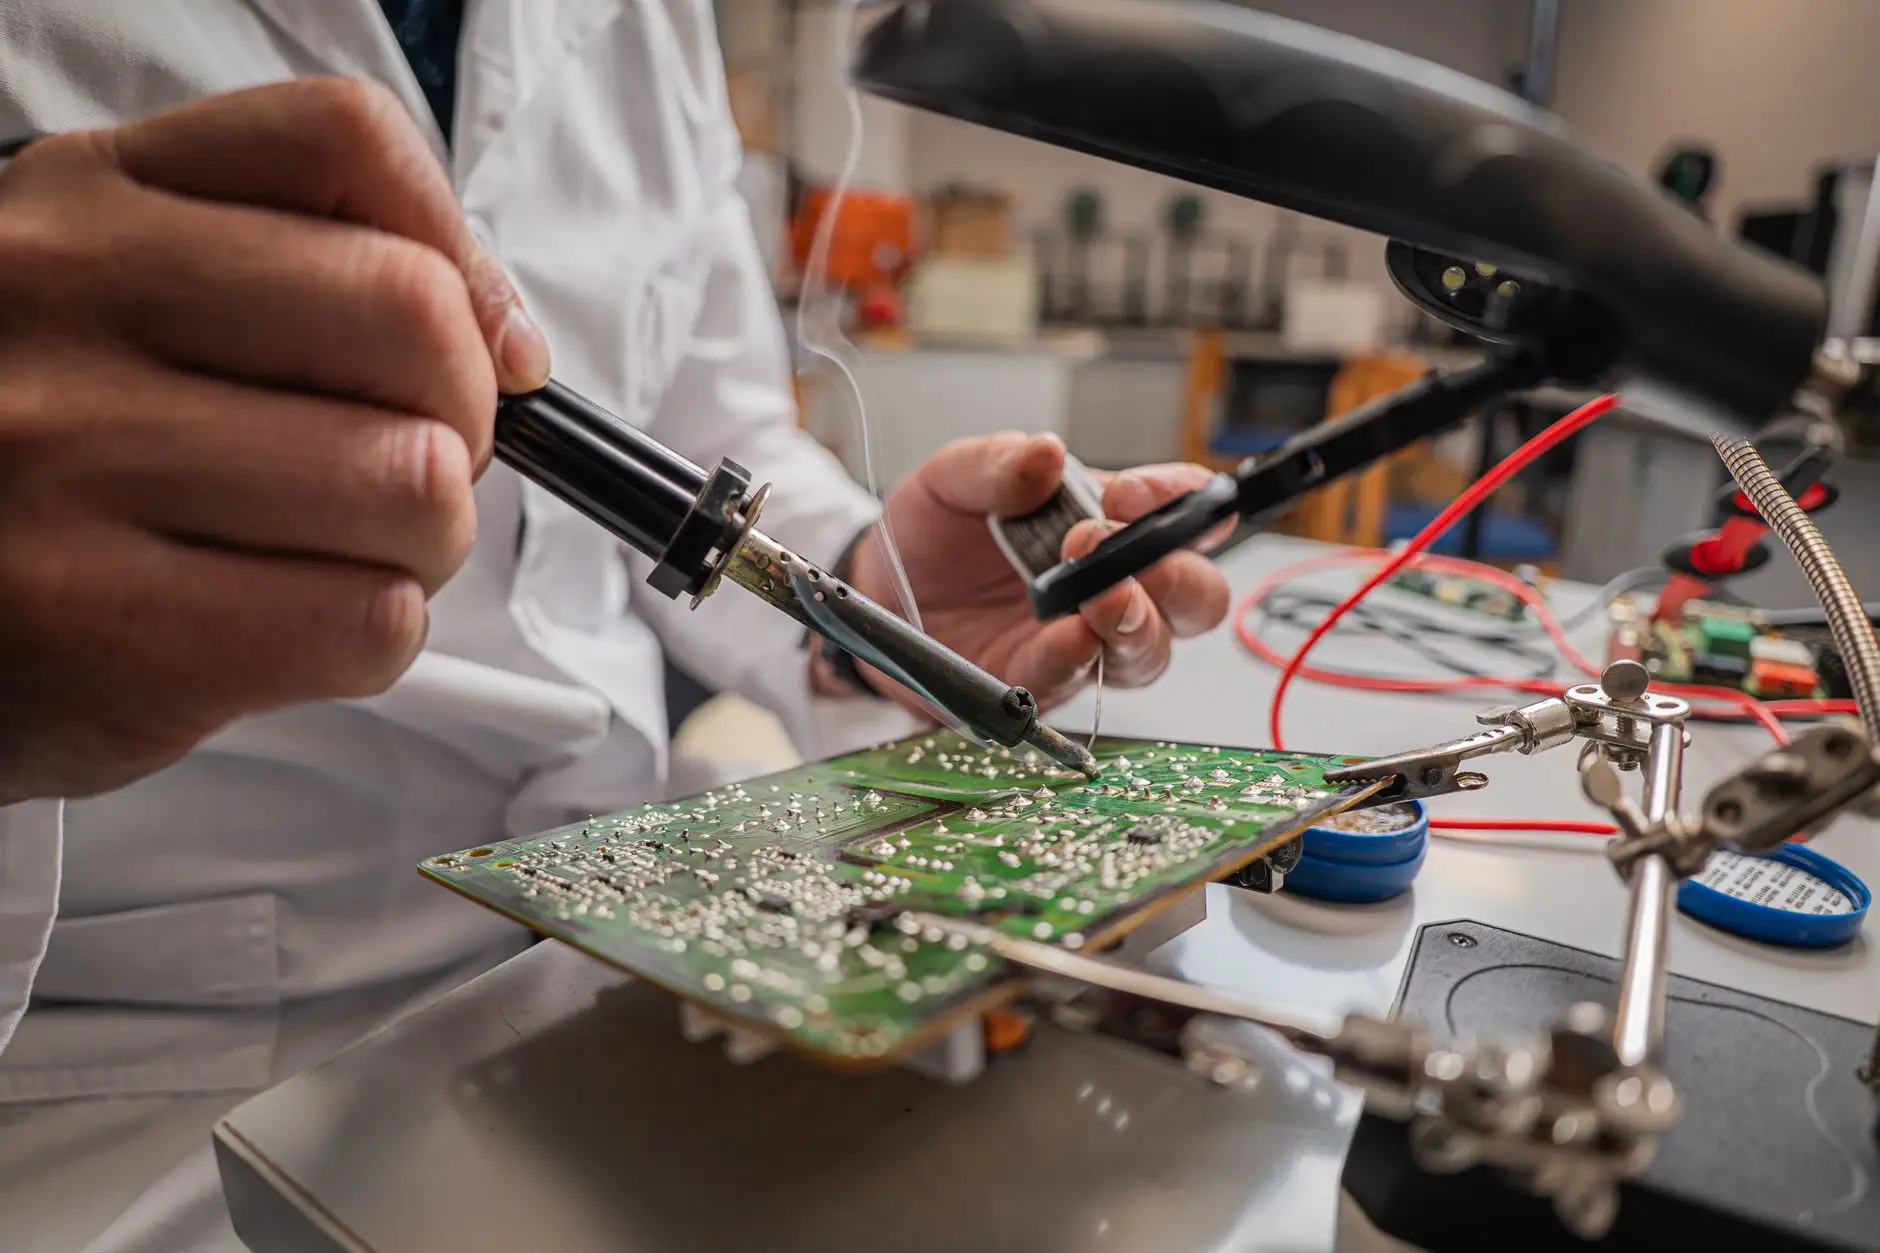
相比之下,手工焊接多用于打样或返修工位。此时,烙铁头温度设定建议为350℃±10℃,焊接时间控制在2~3秒内。一个常见误区是盲目提高烙铁温度来追求“快速上锡”,这反而容易造成排母绝缘体热变形,尤其是耐温等级较低的PA66材料,一旦超过260℃的长期耐受极限,端子偏移风险急剧上升。
从炉温曲线到端子共面性的隐性变量
许多惠州工厂在评估焊接质量时,只盯着焊点饱满度,却忽略了两个前置指标:端子共面性与定位孔公差。以0.64mm方针排针为例,若来料引脚共面性偏差超过0.1mm,在回流焊或波峰焊过程中极易产生虚焊。建议在来料IQC环节,使用光学平面度测试仪对每批排针进行抽检,而非仅仅依赖供应商的出货报告。
另外,针对Type-C连接器这类高密度、小间距产品,其内部常采用SMT贴片式排针。此时,钢网开孔设计尤为关键。我们建议对排针焊盘采用1:1.1的开孔比例,并适当增加锡膏厚度至0.12mm,以补偿基板翘曲带来的应力。若遇到HDMI连接器与排针混装在同一板面时,务必考虑不同元件的热容量差异——HDMI外壳的吸热效应会拖慢排针焊点的升温速度,此时应适当延长预热区时间,而非提高峰值温度。
惠州本地化供应链的工艺协同价值
作为扎根惠州的排针排母制造商,我们观察到一条实用经验:焊接工艺的优化不应只停留在产线端,更应前移至连接器选型阶段。例如,对于需要过回流焊的排母,建议选择耐高温(260℃以上)的LCP或高温尼龙料体,而非普通PA6T。同时,与本地连接器供应商建立工艺联调机制,可有效缩短试产周期——当排针引脚镀层厚度从3u"提升到5u"时,焊点空洞率通常能下降15%~20%。
在车间实操层面,建议推行首件全检与SPC过程监控相结合的制度。具体而言:
- 每两小时抽取5pcs板卡做金相切片分析,观察IMC层厚度是否处于1.5~3.5μm的理想范围;
- 对排母贴装后的共面性进行100% AOI检测,重点观察端子的Z轴偏移量;
- 定期用离子污染度测试仪检测清洗后的板面,确保NaCl当量低于1.56μg/cm²。
值得一提的是,在USB连接器、Type-C连接器与排针排母混装的高密度板上,过炉治具的设计常常被忽视。若治具开窗尺寸过大,板边排针会因受热不均而产生浮高;若开窗过小,又容易遮挡散热路径。我们建议治具边缘与排针引脚外侧保持1.5mm的避让距离,并在治具底部增加导流槽,以促进热风循环均匀性。
回到根本,焊接工艺的规范化并非一套僵硬的参数表,而是建立在对材料、热力学和机械应力的综合理解之上。惠州国瑞电子有限公司在多年配套各类连接器客户的过程中,始终强调“来料特性—焊盘设计—炉温曲线”的铁三角联动。唯有将排针排母的引脚润湿性能与焊膏活性、预热斜率进行匹配验证,才能真正将不良率控制在50ppm以下。
展望未来,随着Type-C接口的PD快充协议普及和HDMI 2.1在8K显示设备中的渗透,高速信号对焊接点的阻抗连续性提出了更苛刻的要求。焊点中的空洞率若超过5%,在10GHz以上的频段就会引起明显的回波损耗。因此,惠州电子制造企业应当未雨绸缪,将真空回流焊等先进工艺纳入中长期规划,同时持续夯实排针排母的基础焊接规范——这不仅是品质底线,更是迈向高端制造的必由之路。
USB连接器与Type-C连接器选型指南:为电子设备提供稳定信号传输