Type-C连接器技术发展趋势及其在电子线束加工中的适配要求
2024年USB-IF协会发布的USB4 Version 2.0规范将Type-C接口的传输带宽推至80Gbps,这对电子线束加工提出了前所未有的信号完整性要求。很多采购工程师在选型时发现,同样标称支持240W PD快充的Type-C连接器,在不同线束加工厂做出来的成品,实际温升和眼图测试结果差异巨大。问题往往不出在连接器本身,而在于加工环节的阻抗匹配与屏蔽处理工艺。
高速差分信号对线束加工的核心挑战
Type-C连接器内部包含两组高速差分对(TX/RX),在USB4 40Gbps模式下,单通道基频已达20GHz。这个频段下,线束的特性阻抗控制不再是简单的85Ω±10%就能过关。加工过程中,剥线长度、焊接温度、FPC补强板厚度,任何一个变量偏离工艺窗口,都会导致回波损耗超标。
惠州国瑞电子在配合客户做USB4线束打样时,通常建议将差分对的剥线长度控制在1.2mm以内,焊接温度不超过360℃,且烙铁接触时间低于2秒。对于使用排针或排母做中转连接的方案,还需要额外考虑引脚间的寄生电容——间距1.27mm的排针在10GHz以上频段会引入明显的串扰。
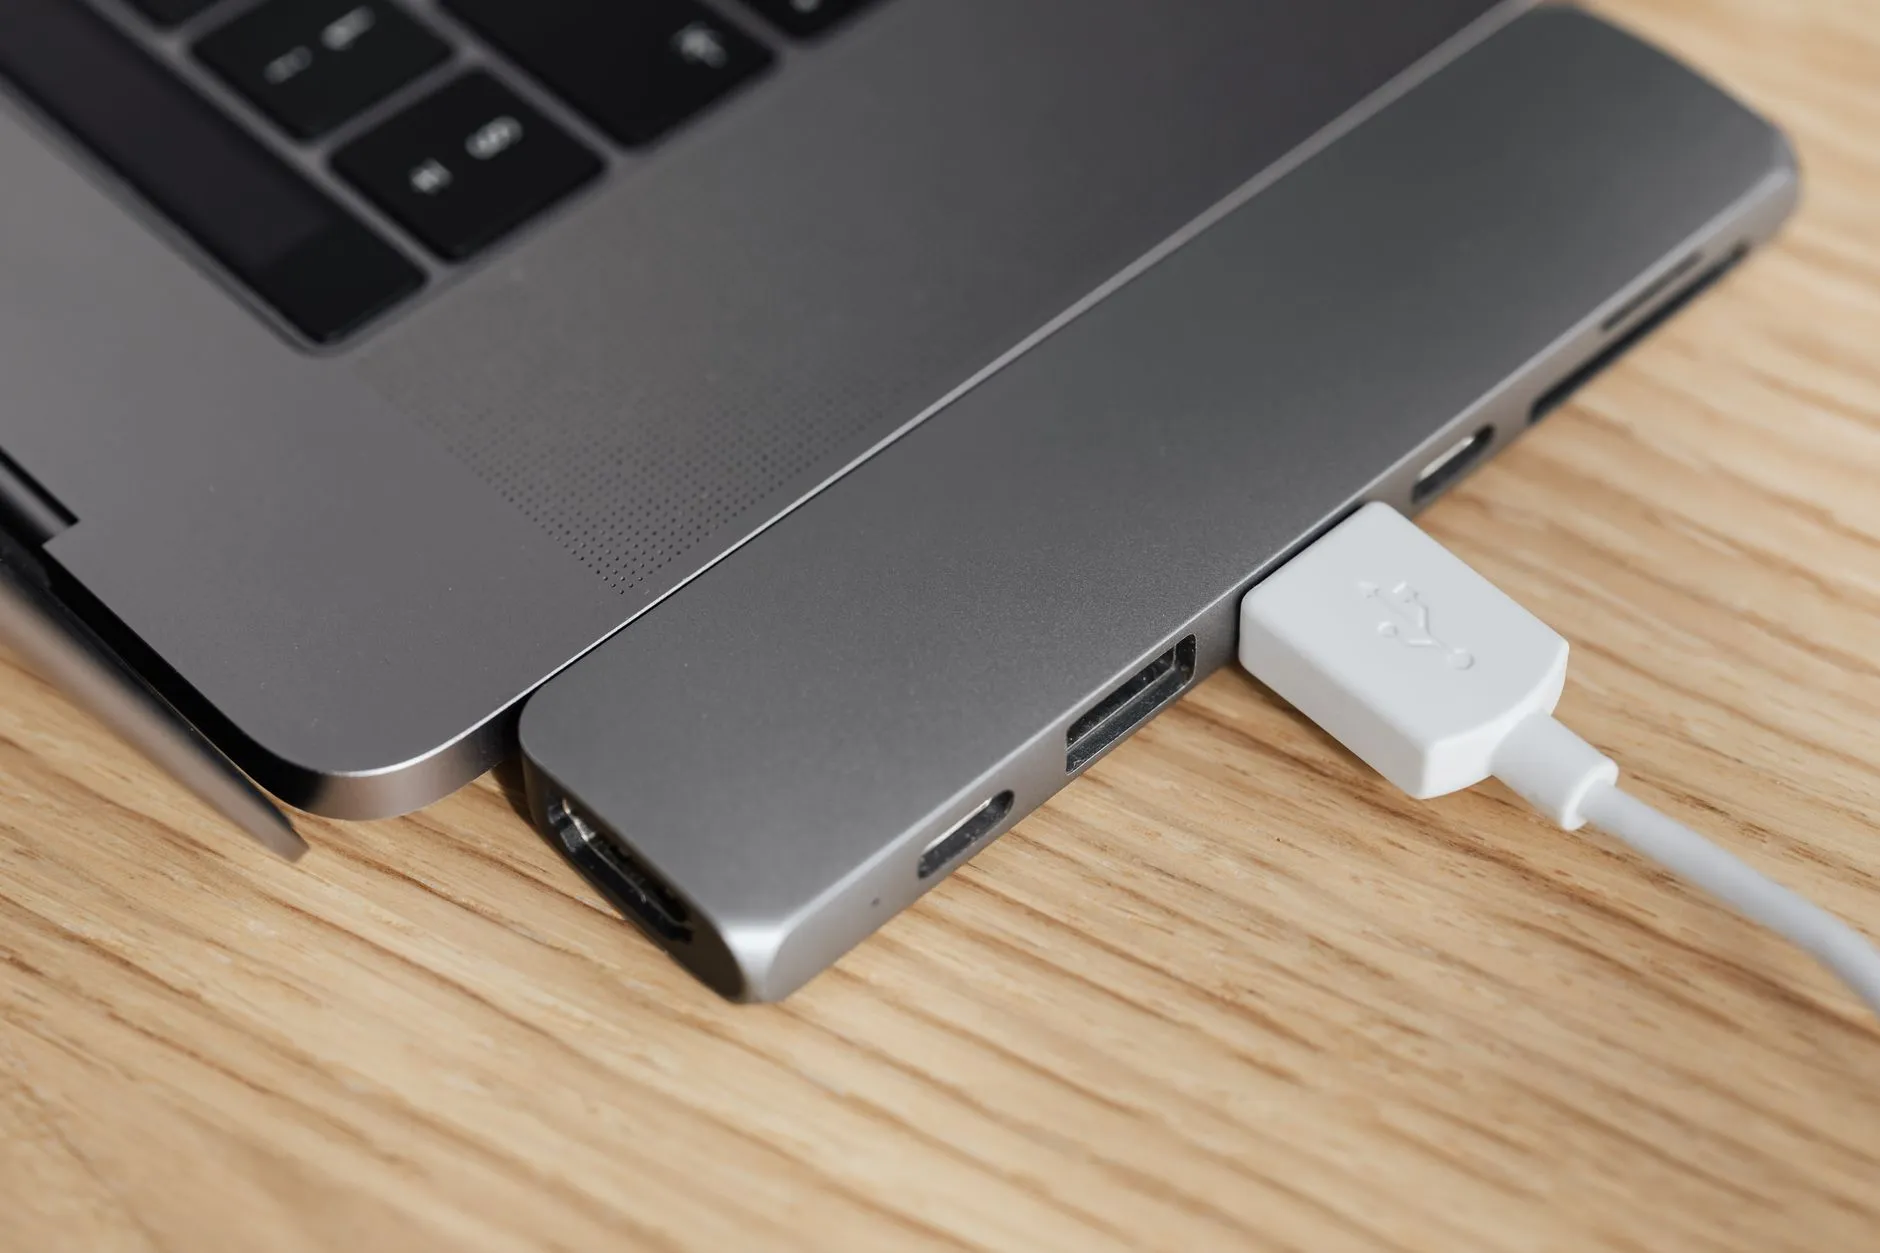
E-Marker芯片与线束加工的适配要点
支持100W以上功率传输的Type-C线缆必须内置E-Marker芯片,这颗芯片通常贴装在PCB小板上,再与USB连接器的VCONN引脚和CC引脚连接。加工难点在于:E-Marker芯片的供电引脚对ESD非常敏感,而线束加工中的热缩管烘烤、注塑成型等工序容易积累静电。
实际操作中,建议在E-Marker小板与连接器之间增加TVS二极管,并将芯片区域做局部屏蔽。另外,VCONN引脚的线径不宜低于28AWG,否则在3W供电时压降会超过芯片的最低工作电压。
HDMI与Type-C混合线束的工艺差异
不少扩展坞产品需要同时集成Type-C连接器和HDMI连接器。HDMI 2.1的TMDS通道对绞距的要求比Type-C的差分对更严格,通常需要对绞节距控制在8-12mm,且对绞方向要与相邻差分对相反。如果加工厂习惯用同一套排线工艺处理两种接口,HDMI端的眼图很容易出现周期性抖动。
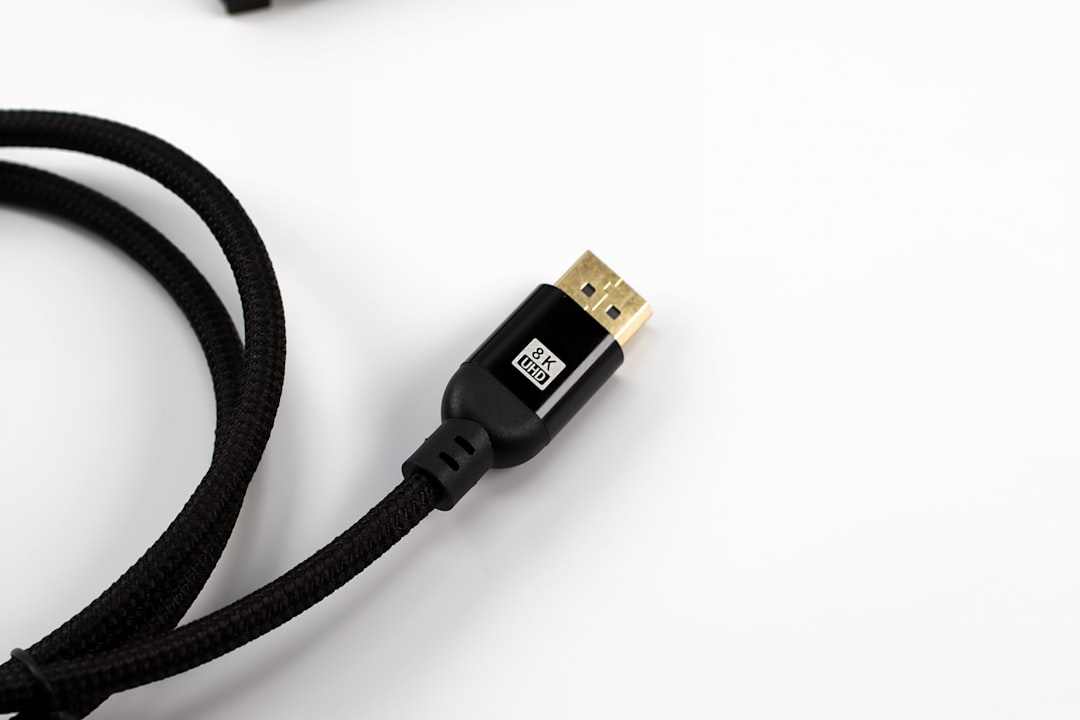
惠州国瑞电子在混合线束加工中采用分区屏蔽方案:Type-C高速区用铝箔+编织双层屏蔽,HDMI区单独做铝箔屏蔽,两区之间用导电泡棉隔离。这样可以将两种接口之间的串扰降低6-8dB。
从加工精度看未来趋势
USB4 80Gbps和DisplayPort 2.1的普及,意味着Type-C连接器的加工公差将从目前的±0.05mm收紧到±0.02mm。这对排针、排母的共面度、USB连接器的端子铆压精度都提出了更高要求。具备自动化光学检测(AOI)和时域反射计(TDR)在线测试能力的线束加工厂,将在下一代接口竞争中占据明显优势。
对于采购方而言,评估一家线束加工厂是否具备Type-C高速线束能力,最直接的方法是要求提供40Gbps眼图测试报告和100W PD温升曲线——这两份数据比任何资质证书都更有说服力。